Hír
Otthon / Hír / Ipari hírek / A sárgaréz keményforrasztása: lépésről lépésre az erős, szivárgásmentes ízületekhez
A keményforrasztó sárgaréz alapvetően különbözik a forrasztó vagy hegesztő réztől. A magasabb cinktartalomhoz különböző töltőfémekre, szabályozottabb fűtésre és a hézaghézagok világos megértésére van szükség. A megfelelő megközelítés hiányában fennáll a porozitás, a gyenge kötések kockázata, vagy akár a cink elpárologtatása az alapfémből. Ez az útmutató végigvezeti azokat a gyakorlati döntéseket, amelyeket meg kell hoznia a fáklya meggyújtása előtt.
A keményforrasztás 450 °C (840 °F) felett, jóval a forrasztási hőmérséklet felett történik. A sárgaréz, amely réz és cink ötvözete, másképpen reagál a hőre, mint a tiszta réz. A fő elv a következő: egyenletesen melegítse fel a szerelvényt, és válasszon olyan töltőanyagot, amelynek olvadáspontja lehetővé teszi, hogy a sárgaréz szilárd maradjon, miközben a töltőanyag kapillárisan befolyik a hézagba.
A legtöbb sárgaréz-sárgaréz vagy sárgaréz-réz csatlakozásnál az előnyben részesített töltőfémek a réz-foszfor ötvözetek (BCuP sorozat) vagy az ezüsttartalmú ötvözetek (BAg sorozat). Íme a bontás:
| Töltőanyag ötvözet | Olvadási tartomány (°F) | Legjobb For | Fluxus szükséges? |
|---|---|---|---|
| BCuP-5 (15% Ag) | 1.190–1.475 | Sárgaréztől rézig, szűk hézagok | Nem (rézre), igen sárgarézre |
| BAg-7 (56% Ag) | 1.145–1.365 | Sárgaréztől sárgarézig, vékony részek | Igen |
| BAg-22 (49% Ag) | 1.290–1.510 | Széles hézagközök, jó szilárdság | Igen |
| BCuP-2 (nincs ezüst) | 1.310–1.510 | A réztől a rézig korlátozott sárgaréz felhasználás | Igen on brass |
A réz-foszfor töltőanyagok jól ráfolynak a rézre, de megtámadhatják a sárgarézben lévő cinket, szemcseközi behatolást és törékenységet okozva. A sárgaréz keményforrasztása során az ezüsttartalmú ötvözetek általában erősebb, rugalmasabb kötéseket eredményeznek. Mindig használjon folyasztószert sárgaréz felületeken, hogy megakadályozza az oxidképződést a melegítés során.
A kapilláris hatás, az az erő, amely az olvadt töltőanyagot a hézagba szívja, egy adott hézagtartományon belül működik a legjobban. Sárgaréz szerelvényeknél az ajánlott sugárirányú hézag 0,0015-0,005 hüvelyk (0,04-0,13 mm). A túl szoros korlátozza az áramlást; a túl széles lehetővé teszi, hogy a töltőanyag kifolyjon, vagy gyenge, csak filé kötést képezzen.
Az egyenetlen melegítés torzulást, helyi cinkpárolgást (cinkmentesítés) és ízületi károsodást okoz. A sárgaréz jól vezeti a hőt, de lassabban, mint a tiszta réz. A cinkkomponens csökkenti az alapötvözet olvadáspontját is, vagyis magát a csövet túlmelegítheti, mielőtt a töltőanyag kifolyna.
Gyártáshoz vagy nagy volumenű munkákhoz a kemence vagy az indukciós keményforrasztás egyenletes fűtést és egyenletes eredményt biztosít. Helyszíni javításokhoz vagy prototípusokhoz egy kis és közepes hegyű oxi-acetilén égő jól működik.
Még a tapasztalt kereskedők is bajba kerülnek a sárgarézzel. Az alábbiakban bemutatjuk a leggyakoribb hibákat és azok elkerülését.
A sárgaréz 905 °C (1660 °F) körüli hőmérsékleten kezd elveszíteni a cinket. Az elpárolgott cink porózus, legyengült szerkezetet hagy maga után, és fehér, füstös füstöt képez, amelyet veszélyes belélegezni. Szellőztetett helyen dolgozzon, és tartsa a hőmérsékletet közvetlenül a töltőfém likvidusa felett, nem sokkal felette.
Az oxidfilm, az olaj vagy a szennyeződés blokkolja a töltőanyag áramlását. Tisztítsa meg mechanikusan a hézagot dörzsölő kendővel vagy rozsdamentes acél kefével, majd zsírtalanítsa acetonnal vagy más oldószerrel. A megtisztított felületeket csak tiszta kesztyűvel érintse meg.
A különböző minőségű sárgarézek – mint például a C26000 (kazettás sárgaréz) és a C36000 (szabad megmunkálású sárgaréz) – eltérően viselkednek hő hatására. A szabadon megmunkált sárgaréz ólmot tartalmaz; rosszul forraszt és megrepedhet. Mindig ellenőrizze az ötvözet összetételét, és válassza ki a megfelelő töltőanyagot, vagy olvassa el az anyag adatlapját.
A sárgaréz jobban kitágul, mint az acél és valamivel jobban, mint a réz melegítés hatására. Több fémből álló szerelvényeknél a differenciális tágulás hibásan beállíthatja a hézagot, mielőtt a töltőanyag megszilárdul. Egyes beszállítók keményforrasztott rézcső-szerelvényeket terveznek, amelyek figyelembe veszik ezt a tágulást, biztosítva az anyagkombinációk következetes illesztési integritását.
Ha térfogatban keményforrasztott sárgaréz alkatrészekre vagy szerelvényekre van szüksége, az alapanyag minősége és a keményforrasztási folyamat konzisztenciája éppúgy számít, mint a technika. Egy jó hírű gyártó szabályozott atmoszférájú kemencéket vagy indukciós keményforrasztóállomásokat használ az oxidáció kiküszöbölésére és az egyenletes hézagminőség fenntartására. Keressen olyan beszállítókat, amelyek széles skáláját kínálják 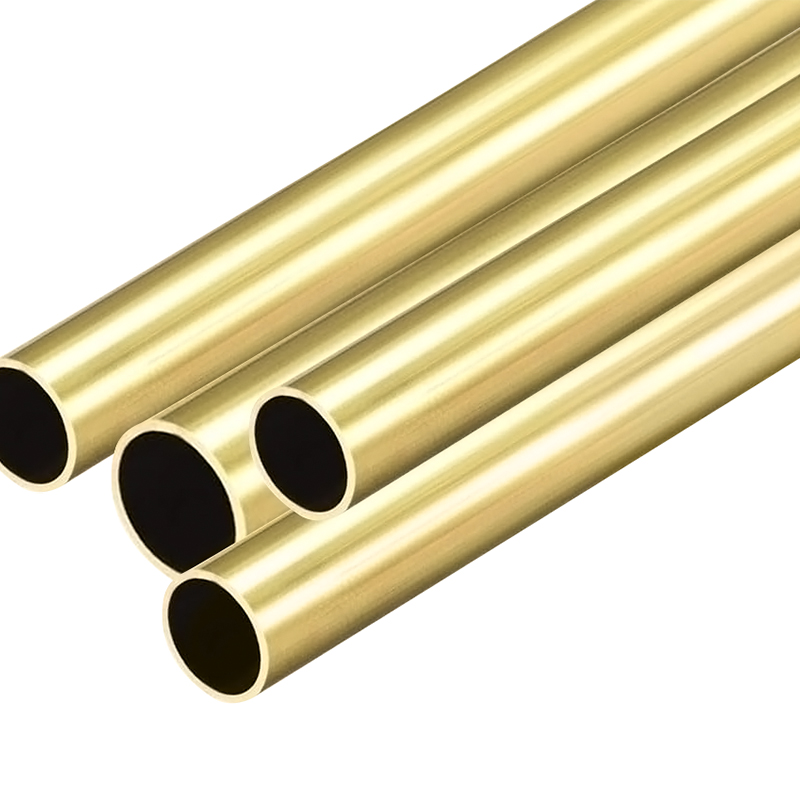 Sárgaréz cső méretpontossággal és felületi tisztasággal Ez a sárgaréz cső, amely H62, H63 és H65 minőségben kapható 1,8-80 mm átmérőjű és 0,3-12 mm átmérőjű falfelülettel, egyenletes méreteket és tisztaságot biztosít a megbízható keményforrasztáshoz nagynyomású rendszerekben. Termék megtekintése → szabványos ötvözetekből, például H62-ből vagy H65-ből készült termékek, amelyek keményforrasztásra kész csőszerelvényeket biztosítanak következetes vég-előkészítéssel. Ugyanaz a gyár, amelyik a sárgaréz csöveket szállítja, gyakran rendelkezik az eljárási ismeretekkel ahhoz, hogy az adott alkalmazáshoz megfelelő töltőanyagot és hézagkialakítást javasoljon.
Nagynyomású rendszereket vagy kritikus hőátadást igénylő alkalmazásoknál – például kondenzátorokban vagy elpárologtatókban – a cső méretpontossága és felületi tisztasága közvetlenül befolyásolja a keményforrasztás minőségét. Ha olyan létesítményből szerzi be a beszerzést, amely házon belül szabályozza ezeket a változókat, csökkenti a helyszíni hibák kockázatát.
A sárgaréz sikeres keményforrasztása három nem megtárgyalható lépésből áll. Először válassza ki a megfelelő ezüsttartalmú töltőfémet, és alkalmazzon magas hőmérsékletű folyasztószert, amely megfelel a sárgaréz minőségének. Másodszor, tervezze meg a kötést megfelelő hézaggal és hosszhosszúsággal, hogy lehetővé tegye a kapillárisok működését. Harmadszor, melegítse egyenletesen, és azonnal állítsa le, amint a töltőanyag kifolyik. A legjobb forrasztások láthatatlanok a hézag belsejében – a külső felületen látható töltőanyag általában túl sok hőt vagy túl sok töltőanyagot jelez.
Ha kell 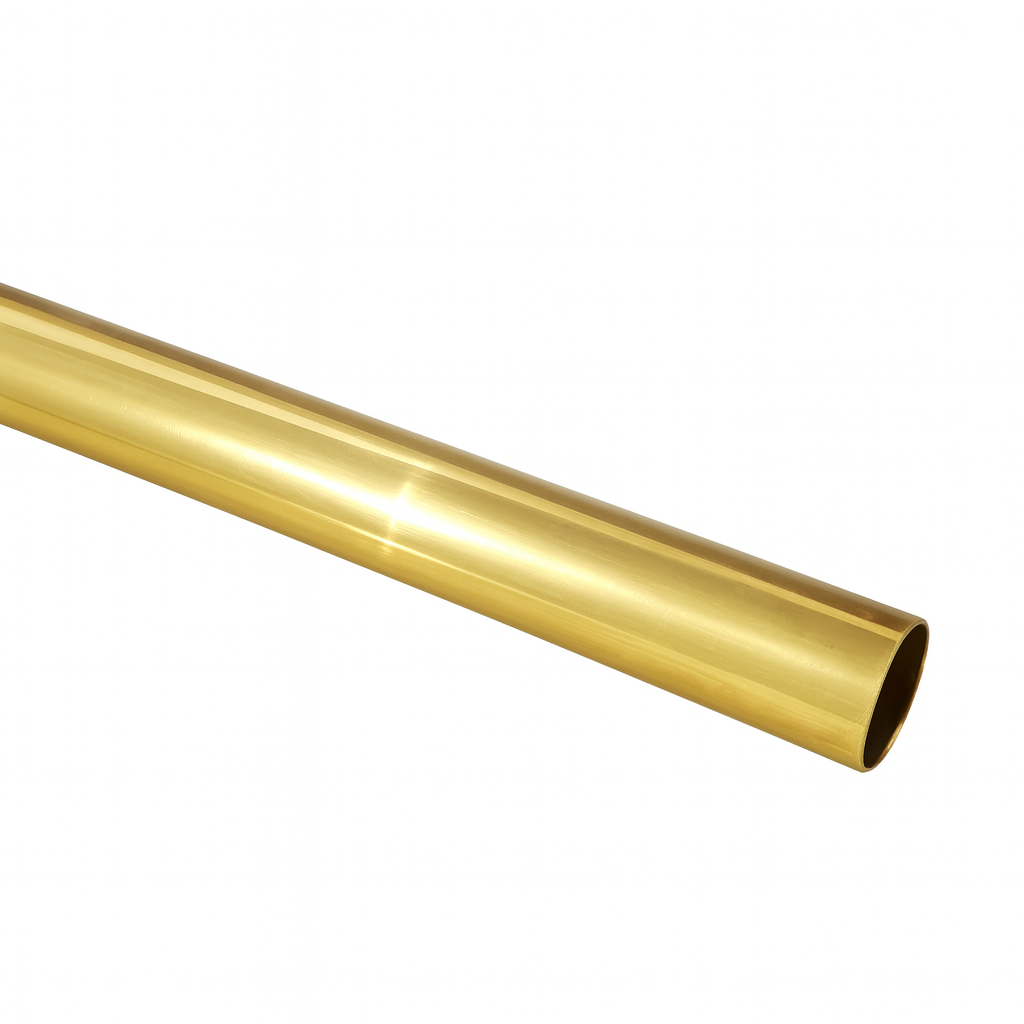 H65 (C27000) sárgaréz cső a folyamatos keményforrasztás szabályozáshoz A H65 sárgarézcső az erő és a hajlékonyság egyensúlyát kínálja stabil falvastagsággal és ötvözet-összetétellel, megkönnyítve a keményforrasztási paraméterek szabályozását a szűk tűréshatárú szerelvényeknél. Termék megtekintése → és a szűk tűréseknek megfelelő szerelvények esetében fontolja meg egy olyan gyártóval való együttműködést, amely az anyagminőséget és a keményforrasztási paramétereket egyaránt ellenőrzi. Ha maga a sárgaréz cső falvastagsága és ötvözet-összetétele egységes, a keményforrasztási folyamat sokkal könnyebben irányítható. Ez a konzisztencia a különbség egy olyan csukló között, amely jól néz ki a padon, és egy olyan csukló között, amelyik évekig nyomást gyakorol a terepen.
Mi az a vastag falú rézcső? A vastagfalú rézcső, más néven varrat nélküli vastagfalú rézcső, egy nagy teljesítményű fémcső, amely tiszta rézből vagy rézötvözetből készül, és egy lépésben képződik a forró extrudálás...
Részletek megtekintése
A réz kapilláris cső áttekintése és fontossága A modern ipari berendezésekben és a precíziós ellenőrző rendszerekben a miniatürizálás és a nagy pontosság az alapvető technológia -fejlesztési trend lett. Ebben a ten...
Részletek megtekintése
Mi az a rézcső? Az anyagösszetétel és az alapvető jellemzők elemzése A rézcső meghatározása A rézcső egy rézből és ötvözetből készült tubuláris tárgy, amelyet széles körben használnak különféle csővezetékekben, ...
Részletek megtekintése
A réz négyzet alakú csövek megértése: összetétel, osztályok és tipikus alkalmazások Réz négyzet alakú csövek olyan speciális extrudálások, amelyek ötvözik a réz kiváló vezetőképességét, korrózióállóságát és m...
Részletek megtekintése
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Minden jog fenntartva.

